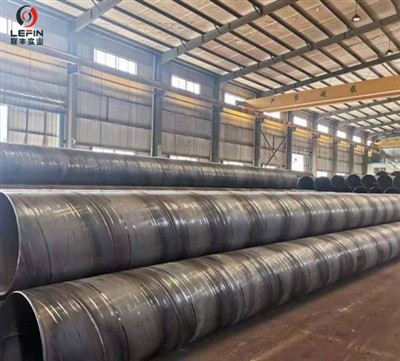
1. tootmisprotsesside võrdlus
| Protsessifunktsioonid | LSAW (sirge õmbluse sukeldatud kaarekeevitamine) | SSAW (spiraalne sukeldatud kaarekeevitamine) |
| Tooraine | Ühest terasest plaat (laiusega toru läbimõõt) | Terasmähised (laiusega toru läbimõõdust, läbimõõt, mis on reguleeritud spiraalnurgaga) |
| Moodustamismeetod | Terasplaadi eelnev painutamine → Rullimine silindriliseks kujuks → sirge õmbluse keevitamine (üks pikisuunaline keevisõmblus) | Terasriba pidev spiraalne veeremine → Spiraalne nurk moodustamine → spiraalne keevisõmblus |
| Keevitusmeetod | Sukeldatud kaarekeevitamine (SAW), sisemine ja välimine kahepoolne keevitamine | Sukeldatud kaarekeevitamine (SAW), ühepoolne või kahepoolne keevitamine (sõltuvalt nõuetest) |
| Tüüpilised vormimisprotsessid | UOE (vajutage vormimist), JCoe (samm-sammult pressivormimine) | Pidev spiraalne vorm, keerulised vormid pole vaja |
2. jõudlus ja kvaliteedierinevused
| Indikaatorid | Lsaw | Ssaw |
| Keevispikkus | Lühike (ainult üks sirge õmblus) | Pikk (spiraalne keevisõmblus, pikkus ≈1,2 korda toru pikkus) |
| Jääkpinge | Suhteliselt väike (sümmeetriline moodustumine, ühtlane pingejaotus) | Suhteliselt suur (spiraalne moodustumine põhjustab ebaühtlast stressi) |
| Rõhu kandmine | Kõrgemad (sirged õmblused on ühtlase jõuga, mis sobib kõrge rõhu tagamiseks) | Kõrgemad (sirged õmblused on ühtlase jõuga, mis sobib kõrge rõhu tagamiseks) |
| Mõõtmete täpsus | Kõrge (ühtlane seina paksus, hea ümarus) | Madal (spiraalne moodustumine on altid põhjustama seina paksuse kõikumisi) |
| Defektikontroll | Lihtne tuvastada (üks sirge õmblus, põhjalik NDT katvus) | Raske tuvastada (pikk keevisõmblus ja spiraaljaotus) |

3. rakenduse stsenaariumid
| Rakendatavad väljad | Lsaw | Ssaw |
| Toru läbimõõt vahemik | Tavaliselt 16 tolli (406 mm) suurem või võrdne, kuni 60 tolli | Tavaliselt 6–120 tolli, spiraalnurga painduva reguleerimisega, et kohaneda erinevate läbimõõtudega |
| Seina paksus vahemik | Paks sein (võib ületada 40 mm) | Keskmise seina paksus (üldiselt väiksem kui 25 mm) |
| Tüüpilised rakendused | Kõrgsurve põhiliinid, allveelaevade torujuhtmed, madala temperatuuriga keskkonnad, happelised söötmed | Keskmine ja madalrõhu transport, munitsipaaltehnoloogia, vaiade vundamendi torud, struktuurilised toed |
4. eeliste ja puuduste kokkuvõte
| Tüüp | Eelised | Puudused |
| Lsaw |
✅ Kõrgsurvetakistus, hea mõõtmete täpsus ✅ Madal jääkpinge, mis sobib karmidele keskkondadele ✅ Keevisõmbluse defektide hõlpsasti tuvastatav |
❌ kõrge hind (nõuab suuri seadmeid) ❌ Pikk tootmistsükkel ❌ Toru läbimõõt piirab teraseplaadi laius |
| Ssaw |
✅ Materjali kõrge kasutamise kiirus (terasemähise pidev tootmine) ✅ Paindlik tootmine (samad seadmed võivad toota mitmesuguseid läbimõõtu) ✅ Odav hind |
❌ Kõrge jääkpinge, piiratud rõhu kandmisvõime ❌ pikk keevisõmblus, suur defektirisk ❌ Ei sobi kõrgsurve-\/paksude seinaga stsenaariumide jaoks |
5. Täiendavad selgitused
- Korrosioonikindlus:
- LSAW sirgete õmbluste torud on nende ühtlase stressi tõttu sobivamad stsenaariumide jaoks, mis nõuavad ranget korrosioonivastast töötlemist (näiteks allveelaevade torustikud +3 PE-katte).
- SSAW spiraaltorud on kalduvus stressi kontsentratsioonile spiraalsõmblustes ja vajavad täiendavat korrosioonivastast ravi.
- Rahvusvahelised standardnõuded:
- API 5L standardis on LSAW torude kasutamiseks rohkem kalduva rohkem rõhutusarvestusega torustikud (näiteks PSL2 tase).
- SSAW torud peavad vastama rangematele keevisõmbluste kontrolli nõuetele sellistes standardites nagu ISO 3183.

Kokkuvõte
- Valige LSAW: Kõrgrõhk, paksud seinad, karmid keskkonnad (näiteks süvameri, kõrge külm, happeline õli ja gaas)
- Valige SSAW: keskmine ja madalrõhk, majandusprojektid, paindlikud läbimõõdu nõuded (näiteks munitsipaaltehnika, ajutised torustikud).
Tegelik valik peaks põhjalikult arvestama kulude, rõhutaseme, keskkonnatingimuste ja projektitsükliga. Vajadusel tuleks neid kahte protsessi kasutada kombinatsioonis (näiteks LSAW põhiliini jaoks ja harujoone SSAW).